
脱泡机新闻
TEL:18925129293


锡膏搅拌脱泡机如何满足7nm以下封装新规范
日期:2026-10-09作者:小施台积电与SEMI近期联合发布面向7nm以下逻辑芯片的绿色封装互连指南中文版,明确低α粒子污染控制、Cu-Sn-Ag无铅凸点、石墨烯增强底填胶等12项关键工艺要求,12家中国OSAT已完成初步认证,认证后产能爬坡周期缩短至六周。新规范里与脱泡直接相关的条目——焊点空洞率控制、超细粉锡膏稳定性、底填胶无气泡——都对锡膏印刷前的脱泡工艺提出硬性要求,锡膏搅拌脱泡机如何在六周认证窗口内满足这些指标,成为封装材料企业与OSAT共同面对的问题。
方案背景
一家从事封装材料与OSAT工艺服务的企业,为配合某7nm以下逻辑芯片客户的凸点制备与微焊接工艺认证,需要在六周窗口内完成无铅锡膏样品的脱泡与搅拌验证。新规范要求Cu-Sn-Ag无铅凸点焊点空洞率控制在较低水平,锡膏由焊锡粉末与助焊膏按比例混合而成,在存储与运输过程中会因温度变化、振荡等原因析出气体;印刷前若锡膏中残留微气泡,回流焊后会在焊点处形成空洞,直接不满足新规范的互连可靠性要求。客户原有锡膏搅拌设备在处理细粉锡膏时存在气泡包裹、温度上升快、批次一致性波动等问题,需要借助施诺斯的真空脱泡搅拌机在认证周期内达标。
处理难点
对照新规范,本次工艺验证有三个硬指标:一是超细粉锡膏稳定性,7nm以下逻辑芯片用锡膏焊粉粒径小、比表面积大,助焊膏在润湿焊粉过程中容易包裹空气,直接影响焊点空洞率;二是温度控制,细粉锡膏对剪切与温度敏感,过度搅拌或温度升高会改变助焊膏粘度,影响印刷性能与认证复测一致性;三是批次一致性,新规范要求认证后产能爬坡周期缩短至六周,意味着脱泡工艺必须在小批量验证阶段就稳定可重复。温控在锡膏工艺中属于关键工艺参数,需作为定制项稳定锡膏温度,施诺斯可根据客户工艺曲线做适配。
为何选择施诺斯设备
施诺斯锡膏搅拌脱泡机采用公转自转行星式加真空的脱泡方式:容器在公转与自转的复合运动下,锡膏内部形成温和翻卷,焊粉与助焊膏在无桨叶环境中均匀混合,卷入的微气泡在真空环境下被持续抽离,直接对应新规范对焊点空洞率的控制要求。结合本次六周认证窗口需求,选用搅拌脱泡机MIX60,处理量300ml,真空度可达-98KPa,转速范围覆盖超细粉锡膏常用区间,单批次处理时间可控制在数分钟内,配合定制温控模块稳定锡膏温度,适合封装材料企业与OSAT在实验室、小批量试产场景快速完成认证验证。
处理过程
工艺团队按客户要求取定量锡膏样品装入专用一次性脱泡杯,将真空度预设至-98KPa,公转与自转转速按超细粉锡膏常用比例设置,启动后设备在真空腔体内同步完成行星搅拌与脱泡。过程中观察锡膏液面状态,根据焊粉粒径与助焊膏粘度微调转速比;对温度敏感配方启用定制温控模块,使锡膏在设定温度区间内完成处理,避免助焊膏性能漂移影响认证复测一致性。每批次处理后取样做印刷性与空洞率测试,对照新规范指标确认达标后再进入下一批次。
处理结果
处理后的锡膏印刷性良好,回流焊后焊点空洞率较原工艺下降,对照新规范Cu-Sn-Ag无铅凸点空洞率要求达到认证范围,经客户后续温循与可靠性测试,满足7nm以下封装互连要求。客户将同机型导入小批量产线,用于新配方锡膏的脱泡验证与样品交付,认证后六周内完成产能爬坡。随着绿色封装互连指南在OSAT产线落地,锡膏搅拌脱泡机与真空脱泡搅拌机在凸点制备、微焊接与底填胶前处理环节的应用场景将进一步拓宽。
相关推荐
离心脱泡机:实验室与工厂的高效利器
行星式脱泡机的广泛应用领域

如何将胶水中的气泡除掉
真空搅拌脱泡机在银浆材料中的脱泡应用
也许您还需要....
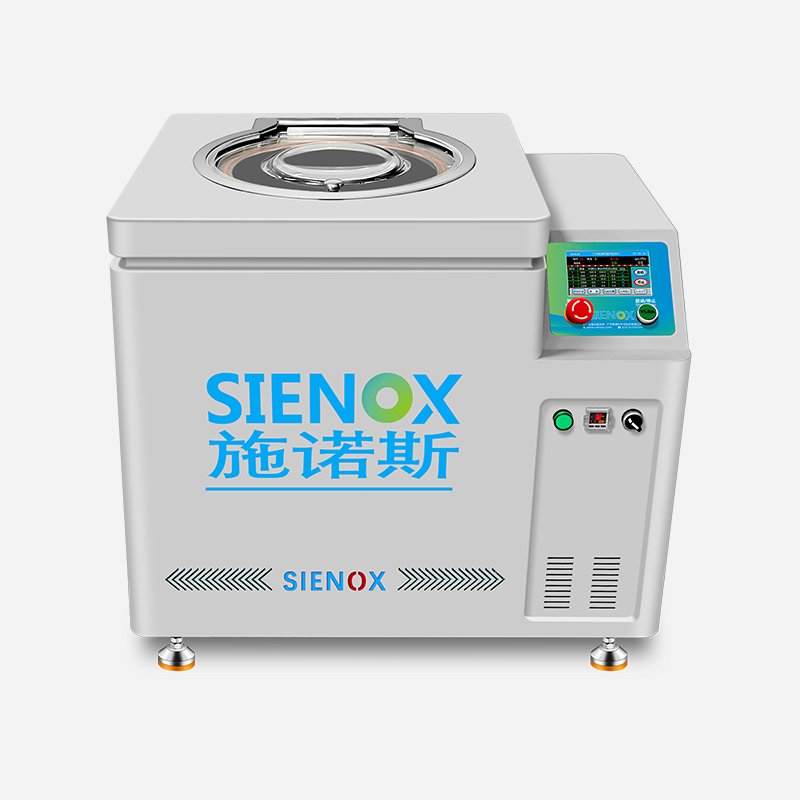
行星式真空脱泡搅拌机 SIE-MIX1000plus
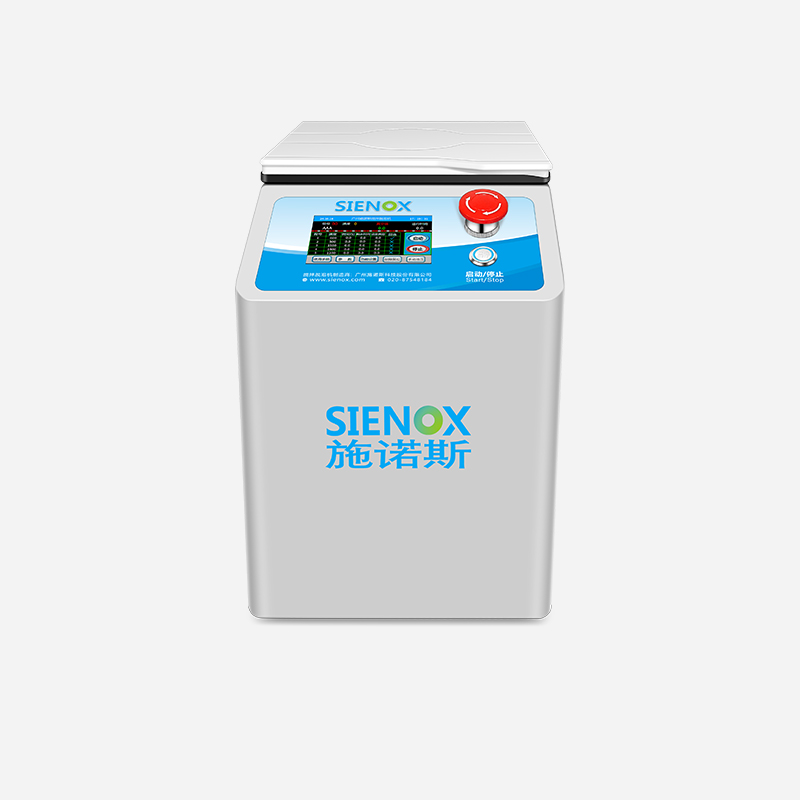
实验室行星式搅拌脱泡机 SIE-SV200
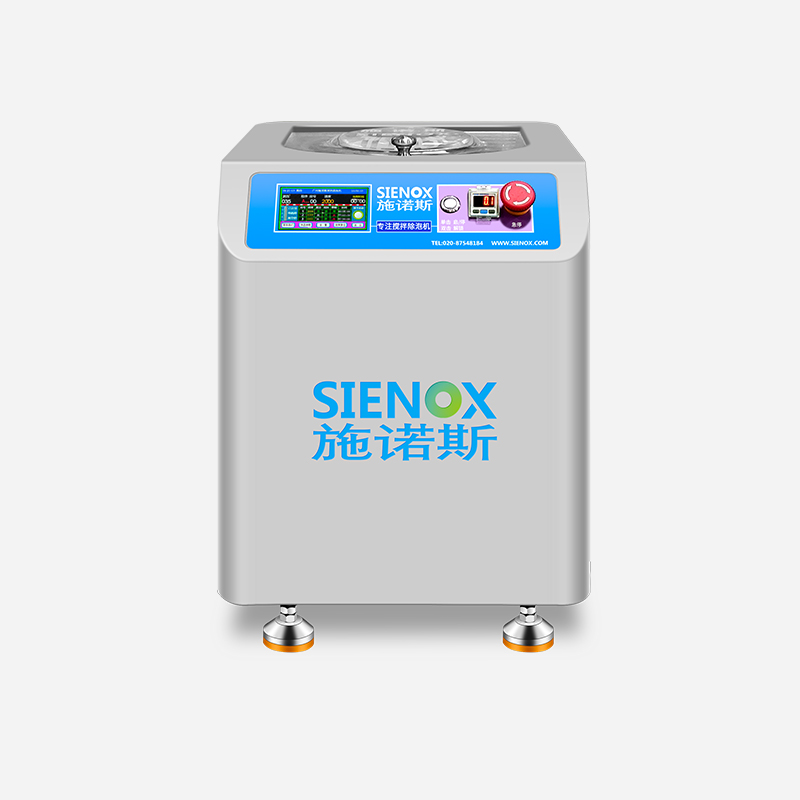
SIENOX行星式脱泡搅拌机 SIE-CV300
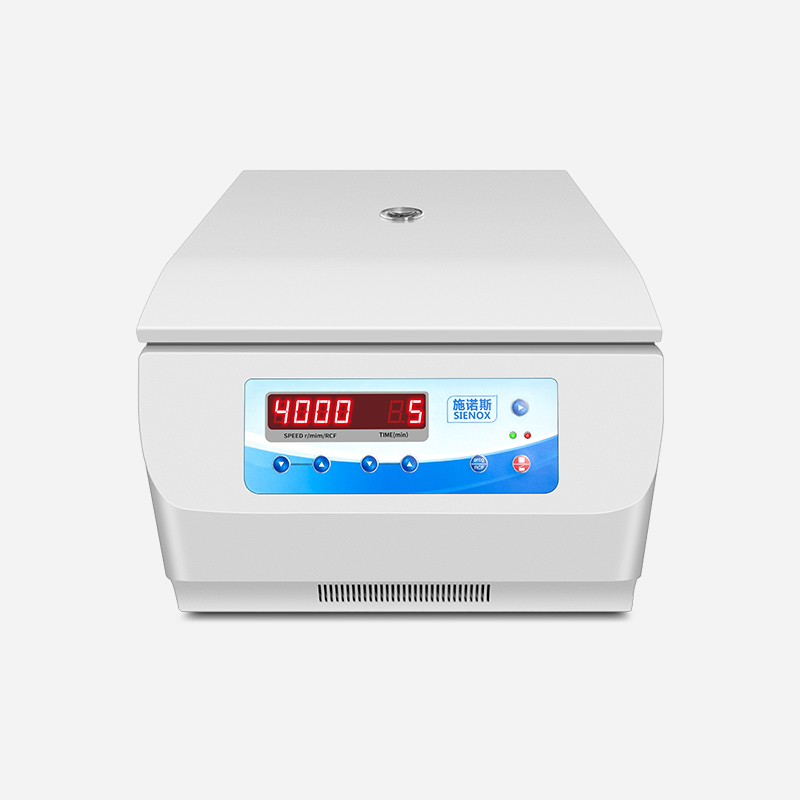
离心脱泡机 SIE-C006
About SIENOX
广州施诺斯(SIENOX),20年脱泡机设备研发与生产的源头厂家
超过1800种材料脱泡案例
纳米级脱泡,满足不同材料多段搅拌除泡需要,支持定制
资质齐全,荣获多项国家专利,联系我们可免费试样